TPU-Farbfolie kann wie eine einzelne farbige Schicht aussehen. Innen wirken mehrere Materialien für Farbe, Verarbeitung und Schutz zusammen. Die Aufgaben der Materialien zu verstehen hilft mehr als bloßes Schichtenzählen.
Dieser Artikel zeigt einen Siebenlagenaufbau mit separater Farbe, transparentem TPU und zwei abgezogenen PET-Folien. Er ist ein Beispiel für Fertigung, Verarbeitung und Nutzung. Andere Produkte können Funktionen zusammenlegen oder anders aufgebaut sein; das Diagramm ist keine allgemeine PPF-Spezifikation.
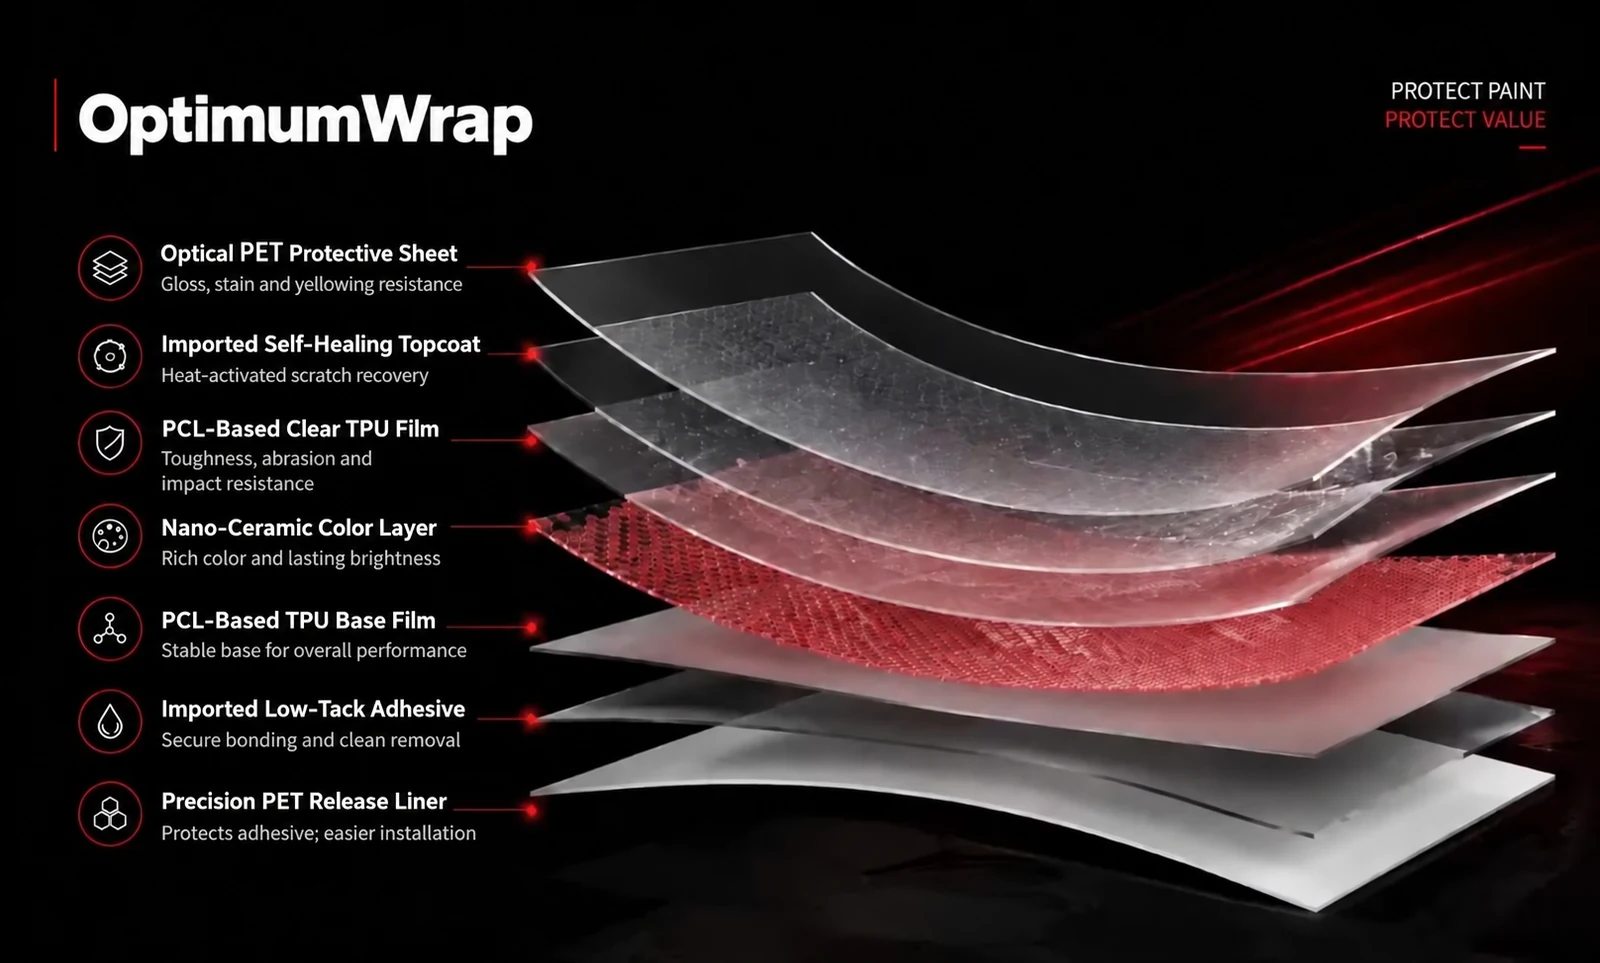
1. PET-Trägerfolie: stützt den Klebstoff bei der Fertigung und schützt ihn vor der Verklebung
Die Trägerfolie wird leicht übersehen, weil sie vor Kontakt des Klebstoffs mit dem Fahrzeug abgezogen wird. Ihre Aufgabe beginnt jedoch schon bei der Fertigung.
Im betrachteten Aufbau wird Klebstoff auf PET aufgetragen. Die Trägeroberfläche formt und hält die Klebstoffschicht während der Verarbeitung. Oberflächengleichmäßigkeit und Trennbeschichtung sind deshalb bei Fertigung und Abziehen wichtig.
Bei Lagerung, Transport und Handhabung verhindert der Träger Kontakt des Klebstoffs mit umliegenden Flächen. Abziehen legt den Klebstoff frei. Staub, Fingerabdrücke und Schmutz weiterhin vermeiden.
Die Trägerfolie stützt den Klebstoff in der Fertigung und schützt ihn bis zur Nutzung. Sie ist vorübergehend und gehört nicht zur Schutzdicke, die am Fahrzeug verbleibt.
2. Klebstoff: Haftung und spätere Ablösbarkeit ausbalancieren
Klebstoff verbindet Folie und Lack. Das passende System muss Verarbeitung ermöglichen, die Folie im Einsatz halten und Ablösung unter Lieferantenbedingungen zulassen.
Zwei Begriffe sind zu unterscheiden. Haftung ist die Fähigkeit des Klebstoffs, an einer Oberfläche zu haften. Kohäsionsfestigkeit ist die innere Bindungsfestigkeit der Klebstoffschicht. Klebstoff muss am geeigneten Untergrund haften und bei Nutzung sowie Folienablösung zusammenhalten.
Die Quelle nennt spezielle Haftklebstoffe, darunter Bostik, als Beispiele für die Bedeutung der Klebstoffwahl. Der Lieferantenname allein beurteilt keine fertige Folie. Klebstoffcode, Rezeptur, Beschichtung, Alterungsbedingungen und Untergrund zählen ebenfalls.
Kantenablösung, schwierige Entfernung und Klebstoffreste mit Lieferant und Verarbeiter besprechen. Marke oder Schichtdiagramm erklärt nicht jede Ursache. Saubere Ablösung erfordert Grenzen zu Lackzustand und Nutzungsdauer. Bei Nachlackierung, schwacher Haftung oder altem Lack besonders auf Vorgaben achten.
3. TPU-Basis: mechanische Unterstützung, Farbträger und weniger Durchscheinen des Lacks
TPU ist thermoplastisches Polyurethan. Seine segmentierte Struktur mit relativ harten und weichen Bereichen ermöglicht ein Gleichgewicht zwischen Festigkeit, Abriebfestigkeit, Flexibilität und Elastizität.
Die Beispielbasis wird als TPU auf Polycaprolactonbasis beschrieben. „Polycaprolactonbasiert“ und „aliphatisch“ betreffen unterschiedliche Aspekte der Polyurethanrezeptur und beweisen einander nicht. Vergilbungsbeständigkeit, Elastizität, Hitzebeständigkeit und Haltbarkeit anhand konkreter Harzreferenz und fertiger Folie bestimmen.
Bei einem Aufbau mit separater Farbschicht hat die TPU-Basis drei wichtige Aufgaben:
- Mechanische Unterstützung. Trägt dazu bei, wie sich die Folie dehnt, verarbeiten lässt und im Einsatz auf Abrieb oder Stöße reagiert.
- Träger für die Farbe. Eine helle oder opake Basis kann den optischen Hintergrund unter der separaten Farbschicht bilden.
- Durchscheinen der Grundfarbe begrenzen. Die Deckkraft des gesamten Aufbaus bestimmt, wie stark die ursprüngliche Lackfarbe durchscheint.
Farbabdeckung ist keine Lackreparatur. Verdecken von Farbunterschieden stellt abblätternden Lack nicht wieder her und entfernt keine Oberflächenfehler. Das Fahrzeug muss weiterhin die Vorbereitungs- und Verklebevorgaben erfüllen.
4. Separate Farbschicht: Verbindung zwischen Optik und Fertigungstechnik
Bei diesem Aufbau entsteht die Farbe als separate Schicht zwischen TPU-Schichten. Die Quelle nennt sie „Nano-Farbschicht“. Sie erzeugt Farbton, Deckkraft und Effekt und trennt die Farbherstellung von den stützenden Folienschichten.
Die Fertigungsidee trennt Funktionen, entwickelt Farb- und stützende TPU-Schicht separat und fügt sie zur Folie zusammen. Farbgleichmäßigkeit hängt dennoch von der gesamten Rezeptur und Fertigung ab.
Alternativ werden Pigmente oder Farbkonzentrate vor Folienbildung ins TPU eingebracht. Pigmenttyp, Anteil und Verteilung können Optik und Materialeigenschaften beeinflussen. Diese Punkte beim Vergleich separater Farbschicht und eingefärbter TPU-Basis beachten.
Vergleiche müssen konkrete Produkte betreffen. Pigmente beweisen weder Schutzverlust noch Trübung aller eingefärbten TPU-Folien; eine separate Farbschicht garantiert ebenfalls kein besseres Ergebnis. Lubrizols Materialentwicklungsunterlagen nennen Farbeinbindung in TPU als Gestaltungsweg. Sinnvoll ist der Vergleich fertiger Folien nach Optik und Leistungsdaten ihres jeweiligen Aufbaus.
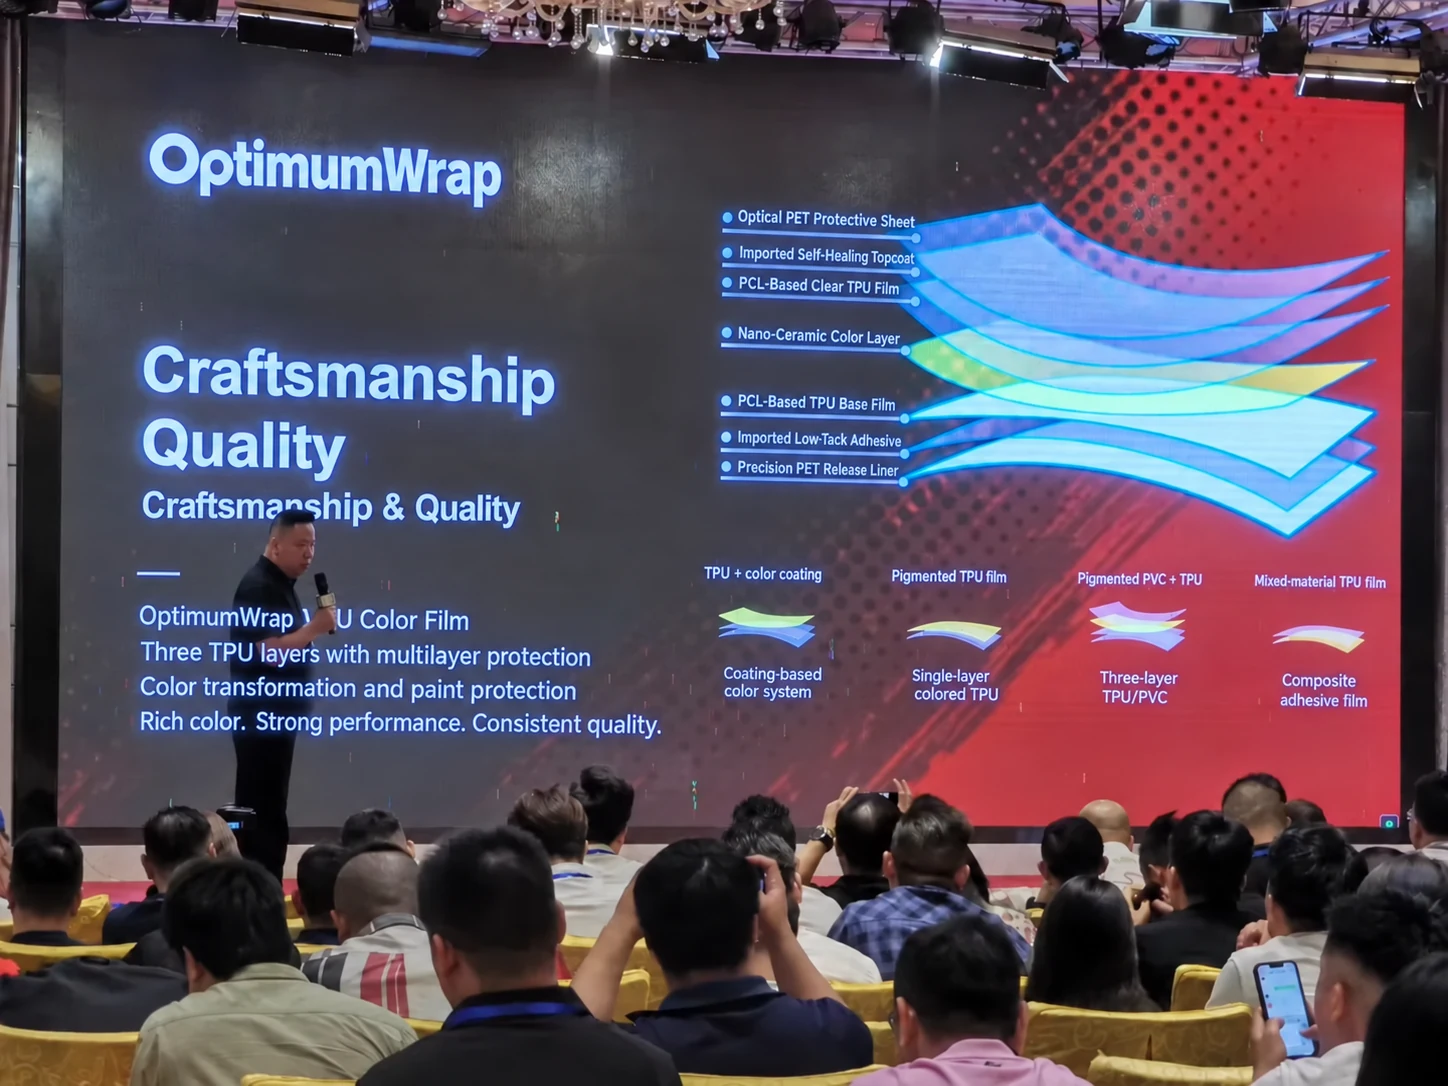
5. Transparente TPU-Schicht: deckt die Farbe ab und trägt zur Optik bei
Die transparente TPU-Schicht liegt über der separaten Farbschicht. Sie bildet eine klare Folie zwischen Farbe und Außenfläche und deckt die Dekoration ab, ohne die Farbe zu verdecken.
Optische Klarheit, gleichmäßige Oberfläche und Qualität der Schichtverbindungen bestimmen mit, wie Farbe im fertigen Film erscheint. Trübung, Struktur oder ungleichmäßiger Lichtweg können Farbtiefe und Glätte beeinflussen.
Diese Schicht gehört auch zum Folienkörper. Ihr Beitrag zu Abrieb- oder Stoßbeständigkeit hängt vom Gesamtaufbau, Material und Dicke ab. Ein Diagramm allein belegt keinen Schutz vor jedem Stein, Türstoß oder Waschkratzer.
Transparentes TPU und Oberflächenbeschichtung erfüllen unterschiedliche Aufgaben. TPU liegt als klare Folie über der Farbe; die Funktionsbeschichtung berührt die Einsatzumgebung.
6. Selbstheilende Beschichtung: reduziert oberflächliche Kratzspuren und erhält die Optik
Die oberste Beschichtung berührt Reinigung, leichte Reibung und Umwelt. Je nach Rezeptur kann sie die Rückbildung oberflächlicher Kratzer, Schmutzabweisung und weitere Oberflächeneigenschaften unterstützen.
Selbstheilende Beschichtungen nutzen Materialeigenschaften, damit bestimmte leichte Kratzspuren unter bestimmten Bedingungen nachlassen. Manche reagieren auf Wärme. Das erklärt Vorführungen mit Erwärmung, ist aber keine allgemeine Empfehlung, heißes Wasser auf jede Folie zu gießen.
Tiefe und Art des Schadens sind entscheidend. Flache Kratzspuren zurückzubilden unterscheidet sich von Schnitten, Löchern oder Materialverlust. Prüfbedingungen, Pflege und Grenzen des konkreten Produkts beachten.
Die Quelle verbindet die Beschichtung auch mit UV-Kontrolle und langfristiger Farberhaltung. Das erfordert Nachweise für das gesamte System. Acht bis zehn Jahre Farberhaltung benötigen konkretes Produkt, Expositionsbedingungen und schriftliche Garantie; „Nano“ oder „selbstheilend“ reicht nicht.
Mehr zur Unterscheidung zwischen Oberflächenrückbildung und anderen Leistungsaussagen in Leitfaden zu selbstheilenden Folien.
7. PET-Schutzfolie: formgebende Oberfläche und vorübergehender äußerer Schutz
Die äußere PET-Folie vervollständigt dieses Siebenlagenbeispiel. Die Beschichtung entsteht auf einem PET-Träger mit Trennbehandlung. Dessen Kontaktfläche trägt zur Formgebung der Beschichtung einschließlich gewünschtem Glanz- oder Mattfinish bei.
Die äußere PET-Folie ist in diesem Verfahren daher mehr als Verpackung. Sie wirkt bei der Herstellung mit und schützt die fertige Oberfläche bei späteren Arbeitsschritten.
Abziehzeitpunkt nach Lieferantenanleitung einhalten. Manche Verfahren verlangen die Schutzentfernung vor bestimmten Schneid- oder Klebeschritten; „immer erst nach Abschluss“ gilt nicht allgemein. PET-Abziehen legt die Arbeitsfläche frei und erzeugt nicht erst dann die Folieneigenschaften.
Wie wirken die sieben Teile zusammen?
Dieser Aufbau teilt Aufgaben: Träger stützt und schützt Klebstoff; Klebstoff verbindet mit dem Fahrzeug; Basis trägt mechanisch und als Farbgrund; Farbschicht erzeugt Optik; klares TPU deckt sie ab; Beschichtung liefert Oberflächenfunktionen. Äußeres PET unterstützt Fertigung und temporären Schutz.
Entscheidend ist das Zusammenspiel der Fertigung. Jede Schicht muss ihre Aufgabe erfüllen und mit Nachbarschichten harmonieren. Beschichtungs- oder Haftflächenfehler können die Folie trotz vollständiger Schichtzahl beeinträchtigen.
Die Schichtzahl beschreibt daher ein Design, beweist aber keine Überlegenheit. Beim Dickenvergleich die zwei abgezogenen PET-Folien von den tatsächlich am Fahrzeug verbleibenden Schichten trennen. Leitfaden zur Foliendicke erklärt, wie dieser Messumfang geprüft wird.
Für die Kaufentscheidung Aufbau mit echtem Muster, technischen Angaben, Verklebeanleitung und Garantie derselben Referenz abgleichen. So prüfen Sie Wunschfarbe und bestelltes Material gemeinsam.
Xem OptimumWrap Color-PPF-Farbkarte oder Muster anfordern. Farbe oder Foliencode angeben, dann Aufbau und für dieses Produkt geltende Unterlagen erfragen.
Referenzunterlagen
- Source training material — seven-layer TPU color-film construction ↗
- Avery Dennison — PrismaPro product data sheet: construction, handling and removal conditions ↗
- Lubrizol — Exploring Untapped PPF Performance Characteristics ↗
Die Unterlagen erläutern Begriffe und Prüfverfahren, belegen aber keine gleichen OptimumWrap-Ergebnisse. Daten je Referenz bestätigen. Dokumenttitel bleiben zur Recherche unverändert.