Nhìn bên ngoài, phim TPU đổi màu có thể giống một tấm phim màu duy nhất. Nhưng bên trong, nhiều vật liệu phối hợp để tạo màu, hỗ trợ thi công và bảo vệ bề mặt bên dưới. Hiểu vai trò của từng vật liệu hữu ích hơn việc chỉ đếm số lớp.
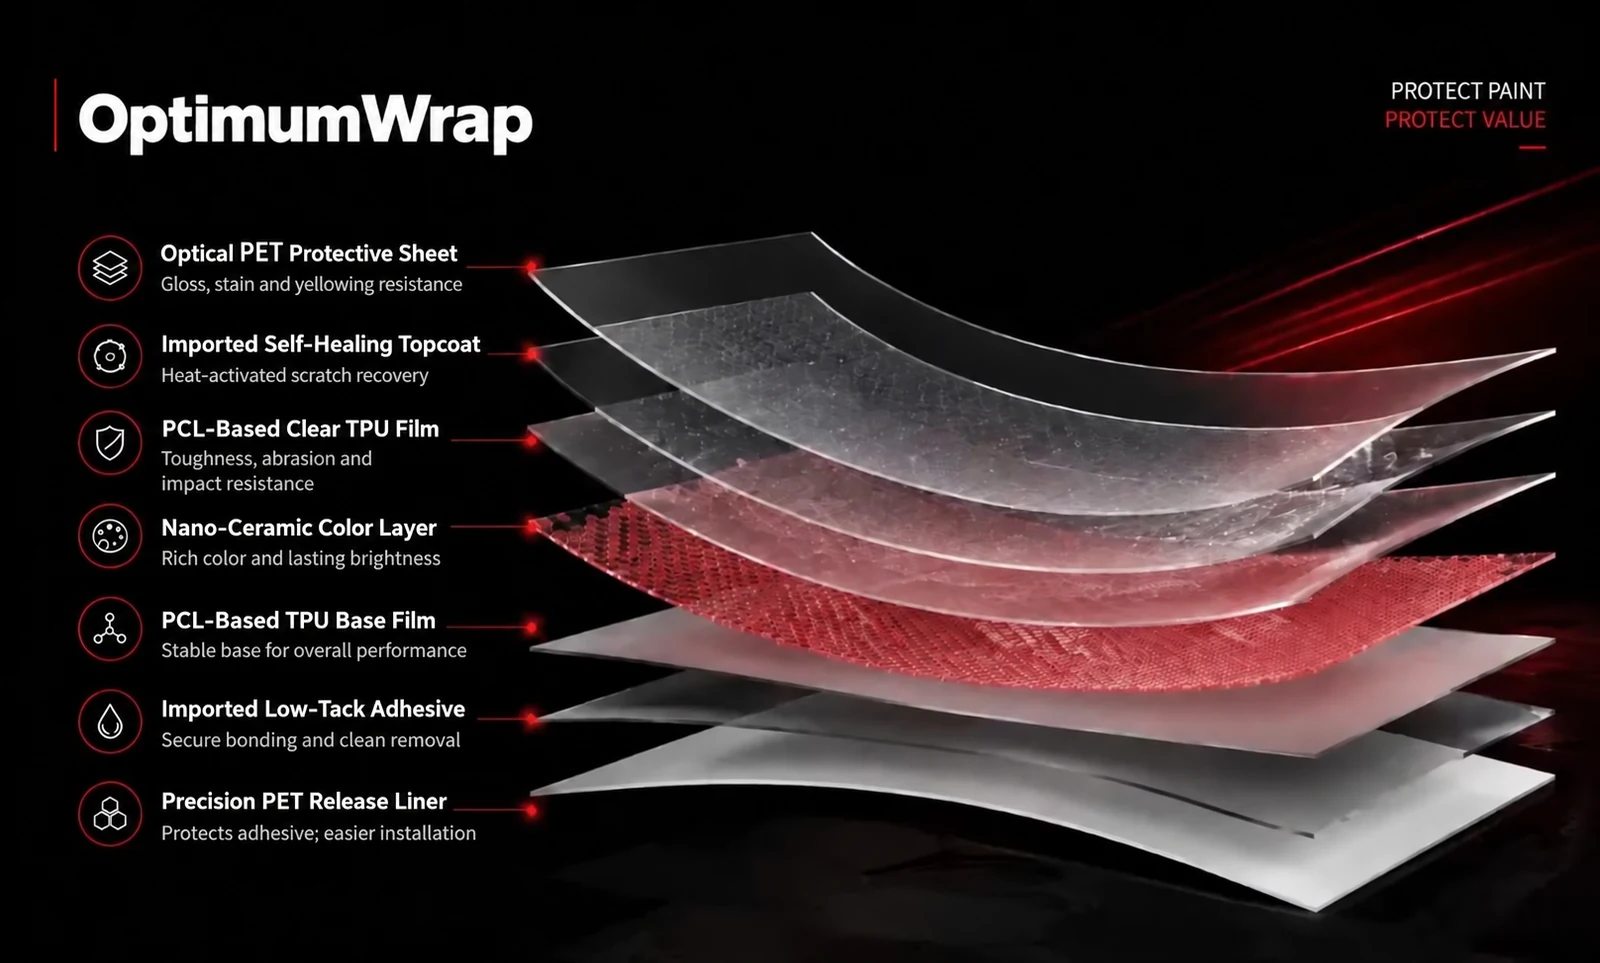
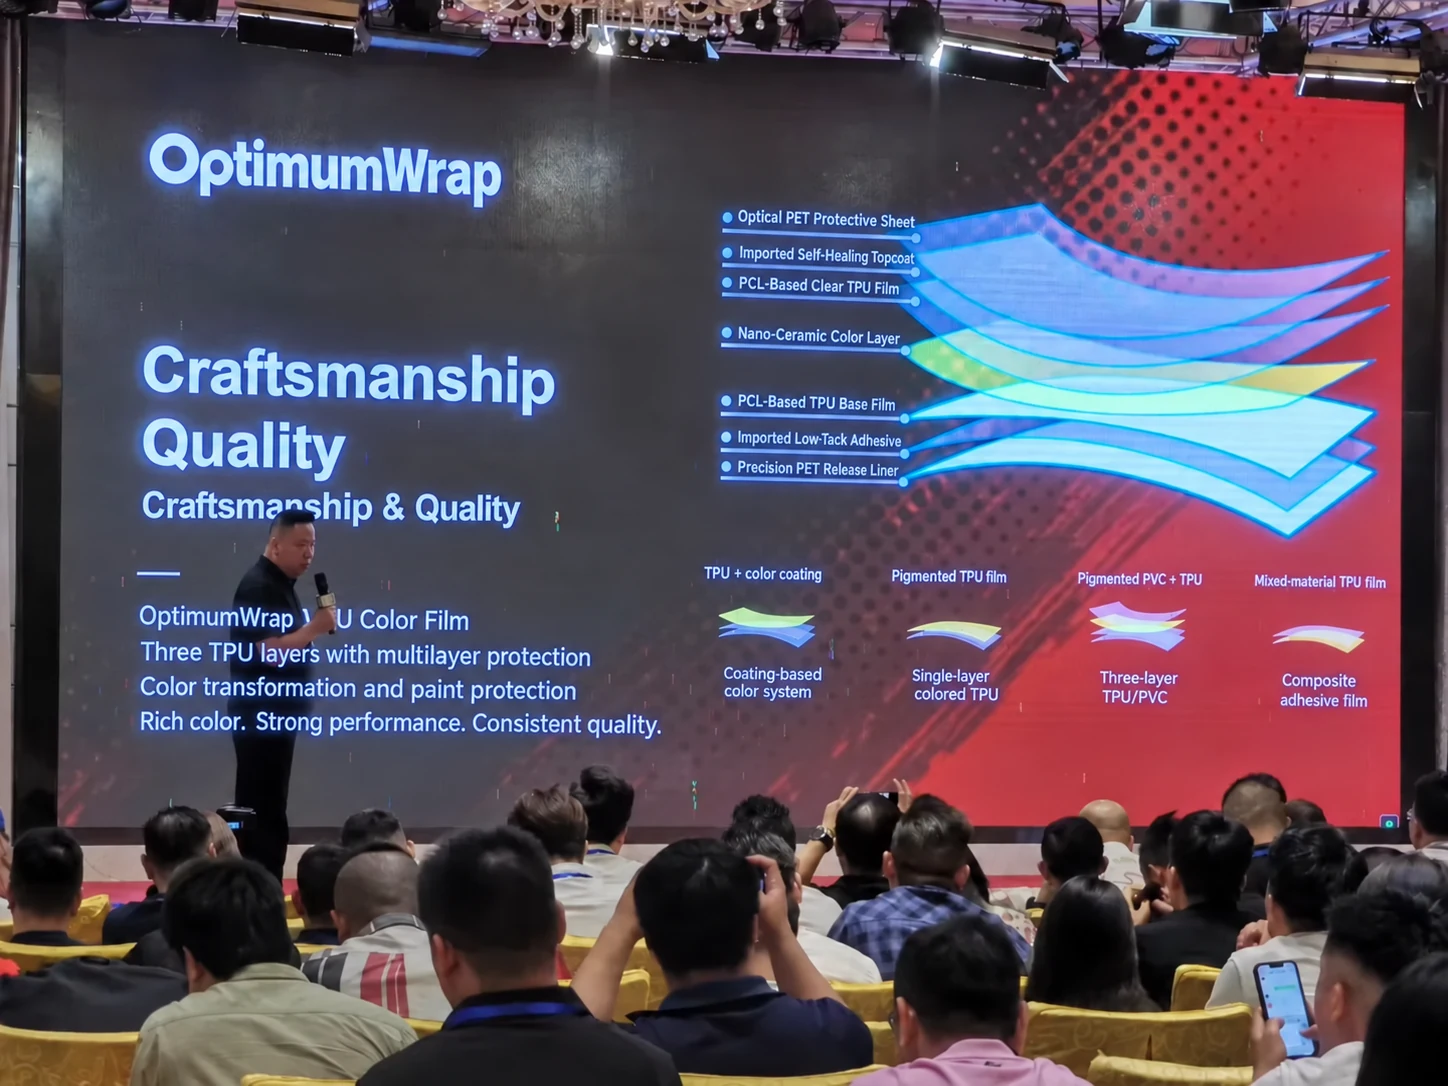
Bài viết này trình bày một thiết kế gồm bảy lớp, có lớp màu riêng, lớp TPU trong suốt và hai tấm PET được bóc bỏ. Đây là ví dụ về một kiểu cấu tạo trong sản xuất, thi công và sử dụng. Sản phẩm khác có thể gộp chức năng hoặc dùng cấu tạo khác; sơ đồ không phải thông số chung cho mọi loại PPF.
1. Đế lót PET: đỡ lớp keo khi sản xuất, che keo trước khi dán
Đế lót dễ bị bỏ qua vì thợ sẽ bóc nó trước khi đưa keo lên bề mặt xe. Thực tế, vai trò của nó bắt đầu từ khâu sản xuất.
Trong cấu tạo đang xét, keo dán được phủ lên đế PET. Bề mặt đế là nơi hình thành và giữ lớp keo trong quá trình gia công. Vì vậy, độ đồng đều của bề mặt và lớp xử lý chống dính đều quan trọng, cả lúc sản xuất lẫn khi bóc đế.
Khi lưu kho, vận chuyển và thao tác, đế lót ngăn keo tiếp xúc với các bề mặt xung quanh. Bóc đế sẽ làm lộ keo để dán. Thợ vẫn cần tránh bụi, dấu tay và các chất bẩn bám vào mặt keo vừa mở.
Hai công việc của đế lót liên quan chặt chẽ: làm giá đỡ cho keo trong sản xuất và che keo đến lúc sử dụng. Đây là phần tạm thời, không nằm trong độ dày bảo vệ còn lại trên xe.
2. Keo dán: cân bằng độ bám và khả năng tháo về sau
Keo tạo liên kết giữa phim và bề mặt sơn. Hệ keo phù hợp phải đáp ứng thao tác thi công, giữ phim trong thời gian sử dụng và cho phép tháo theo điều kiện nhà cung cấp quy định.
Cần phân biệt hai khái niệm. Độ bám dính là khả năng keo liên kết với một bề mặt. Độ bền nội kết là độ bền liên kết bên trong chính lớp keo. Keo cần bám được vào bề mặt phù hợp, đồng thời giữ tính toàn vẹn trong quá trình sử dụng và tháo phim.
Tài liệu nguồn lấy các loại keo nhạy áp chuyên dụng, trong đó có Bostik, làm ví dụ để giải thích tầm quan trọng của việc chọn keo. Chỉ biết tên nhà cung cấp chưa đủ để kết luận về phim thành phẩm. Còn phải xét mã keo, công thức, quy trình phủ, điều kiện lão hóa và bề mặt dán.
Bong mép, khó tháo và sót keo là những vấn đề nên trao đổi với nhà cung cấp và thợ. Tuy nhiên, không thể xác định mọi nguyên nhân từ nhãn hiệu keo hoặc một sơ đồ lớp. Cam kết tháo sạch cũng cần đi kèm giới hạn về tình trạng sơn và thời gian sử dụng. Với sơn lại, sơn bám yếu hoặc đã lão hóa, cần đặc biệt chú ý hướng dẫn áp dụng.
3. Nền TPU: hỗ trợ cơ học, làm nền màu và hạn chế lộ màu sơn
TPU là polyurethane nhiệt dẻo. Cấu trúc phân đoạn gồm các vùng tương đối cứng và mềm cho phép nhà sản xuất vật liệu cân bằng độ bền, khả năng chịu mài mòn với độ mềm dẻo và đàn hồi.
Nền phim trong ví dụ được mô tả là TPU gốc polycaprolactone. “Gốc polycaprolactone” và “aliphatic” nói về các khía cạnh khác nhau của công thức polyurethane; không nên dùng nhãn này để chứng minh nhãn kia. Khả năng chống ngả vàng, đàn hồi, chịu nhiệt và độ bền cần được xác định theo mã nhựa thực tế và dữ liệu phim thành phẩm.
Với thiết kế có lớp màu riêng, nền TPU có ba vai trò đáng chú ý:
- Hỗ trợ cơ học. Góp phần quyết định cách phim kéo giãn, thao tác và phản ứng trước mài mòn hoặc va chạm trong sử dụng.
- Làm nền cho màu. Nền sáng hoặc đục có thể tạo nền thị giác bên dưới lớp màu riêng.
- Hạn chế lộ màu bên dưới. Độ che phủ của toàn bộ cấu tạo quyết định màu sơn gốc hiện xuyên qua nhiều hay ít.
Che màu không có nghĩa là sửa sơn. Che được sự khác biệt về màu không giúp phục hồi lớp sơn bong hoặc loại bỏ khuyết tật bề mặt. Xe vẫn phải đáp ứng yêu cầu chuẩn bị và thi công của mã phim đã chọn.
4. Lớp màu riêng: liên kết giữa ngoại quan và công nghệ sản xuất
Trong cấu tạo này, màu được tạo thành một lớp riêng giữa các lớp TPU. Tài liệu nguồn gọi đây là “lớp màu nano”. Lớp này tạo sắc độ, độ che phủ và hiệu ứng mong muốn, đồng thời tách công đoạn tạo màu khỏi các lớp phim hỗ trợ.
Ý tưởng sản xuất là tách các chức năng để phát triển lớp màu và lớp TPU hỗ trợ riêng, sau đó ghép thành phim hoàn chỉnh. Dù vậy, độ đồng đều màu vẫn phụ thuộc vào toàn bộ công thức và quy trình sản xuất.
Một cách khác là đưa bột màu hoặc chất màu cô đặc vào TPU trước khi tạo màng. Loại bột màu, hàm lượng và mức độ phân tán đều có thể ảnh hưởng đến ngoại quan và tính chất vật liệu. Đây là điểm cần xem khi so lớp màu riêng với nền TPU được pha màu.
Việc so sánh phải gắn với sản phẩm cụ thể. Thêm bột màu không tự chứng minh rằng mọi TPU pha màu đều mất khả năng bảo vệ hoặc bị xỉn. Ngược lại, lớp màu riêng cũng không tự bảo đảm kết quả tốt hơn. Tài liệu phát triển vật liệu của Lubrizol có đề cập tích hợp màu vào TPU như một hướng thiết kế. So sánh có ý nghĩa là so phim thành phẩm, dựa trên ngoại quan và dữ liệu hiệu năng của từng cấu tạo.
5. Lớp TPU trong suốt: che lớp màu, góp phần tạo ngoại quan
Lớp TPU trong nằm trên lớp màu riêng. Nó đặt một lớp phim trong suốt giữa màu và bề mặt ngoài, giúp che phủ phần trang trí bên dưới mà vẫn nhìn thấy màu.
Độ trong quang học, độ đồng đều bề mặt và chất lượng liên kết giữa các lớp góp phần quyết định cách màu hiện lên trên phim hoàn chỉnh. Độ mờ đục, vân hoặc chỗ không đều trong đường truyền ánh sáng đều có thể ảnh hưởng đến cảm giác sâu màu và độ mịn.
Lớp này cũng là một phần của thân phim. Mức đóng góp vào khả năng chịu mài mòn hoặc va chạm phụ thuộc vào toàn bộ cấu tạo, tính chất vật liệu và độ dày. Chỉ một sơ đồ không thể chứng minh khả năng bảo vệ trước mọi lần đá văng, va cửa hoặc vết xước khi rửa xe.
TPU trong suốt và lớp phủ bề mặt có công việc khác nhau. Một bên là lớp phim nằm trên màu, bên còn lại là bề mặt chức năng tiếp xúc với môi trường sử dụng.
6. Lớp phủ tự phục hồi: giảm dấu xước bề mặt, duy trì ngoại quan
Lớp phủ trên cùng tiếp xúc với việc vệ sinh, ma sát nhẹ và môi trường. Tùy công thức, nó có thể hỗ trợ phục hồi vết xước bề mặt, chống bám bẩn và các đặc tính bề mặt khác.
Lớp phủ tự phục hồi sử dụng đặc tính vật liệu để một số dấu xước nhẹ mờ đi hoặc phục hồi trong điều kiện nhất định. Một số hệ phản ứng với nhiệt. Đây là nguyên lý của các màn thử cho thấy vết xước nhẹ thay đổi sau khi làm ấm, không phải hướng dẫn chung rằng cứ đổ nước nóng lên mọi loại phim.
Độ sâu và dạng hư hại rất quan trọng. Phục hồi một dấu xước nông khác với sửa vết cắt xuyên phim, lỗ thủng hoặc phần vật liệu bị mất. Làm theo điều kiện thử, hướng dẫn chăm sóc và giới hạn của sản phẩm thực tế.
Tài liệu nguồn cũng liên hệ lớp phủ với kiểm soát tác động của tia UV và giữ màu lâu dài. Những chức năng này cần bằng chứng cho cả hệ phim. Chẳng hạn, tuyên bố giữ màu tám đến mười năm cần nêu sản phẩm, điều kiện phơi nhiễm và điều khoản bảo hành bằng văn bản; không thể suy ra chỉ từ các từ “phủ nano” hoặc “tự phục hồi”.
Xem thêm cách phân biệt phục hồi bề mặt với các tuyên bố hiệu năng khác trong hướng dẫn về phim tự phục hồi.
7. Tấm PET bảo vệ: bề mặt tạo hình và lớp che tạm thời bên ngoài
Tấm PET ngoài cùng hoàn thiện ví dụ bảy lớp này. Trong quy trình được mô tả, lớp phủ được tạo trên vật liệu đỡ PET có bề mặt xử lý chống dính. Bề mặt tiếp xúc đó góp phần định hình bề mặt lớp phủ khi hình thành, bao gồm ngoại quan bóng hoặc mờ mong muốn.
Vì thế, trong quy trình này, tấm PET ngoài không chỉ là một lớp bao gói đi kèm. Nó tham gia sản xuất và che bề mặt hoàn thiện trong quá trình thao tác sau đó.
Khi thi công, thời điểm bóc phải theo hướng dẫn nhà cung cấp. Một số quy trình yêu cầu bóc tấm bảo vệ trước các bước cắt hoặc dán nhất định, nên “luôn bóc sau khi dán xong” không phải quy tắc chung. Bóc tấm PET làm lộ bề mặt làm việc bên dưới; thao tác này không tạo ra tính năng của phim vào thời điểm bóc.
Bảy phần phối hợp như thế nào?
Thiết kế này chia công việc cho các phần: đế lót đỡ và che keo; keo gắn phim lên xe; nền phim hỗ trợ cơ học và làm nền màu; lớp màu tạo ngoại quan; TPU trong che màu; lớp phủ đảm nhiệm chức năng bề mặt. Tấm PET ngoài hỗ trợ sản xuất và bảo vệ tạm thời.
Điểm cốt lõi là sự phối hợp trong sản xuất. Mỗi phần cần làm đúng vai trò và tương thích với lớp liền kề. Khuyết tật ở lớp phủ hoặc mặt liên kết vẫn có thể ảnh hưởng đến phim dù đủ tất cả các lớp được nêu tên.
Vì vậy, số lớp cho biết cách mô tả một thiết kế, không tự chứng minh nó tốt hơn mọi lựa chọn khác. Khi so độ dày, phải tách hai tấm PET bóc bỏ khỏi những lớp thực sự còn trên xe. Hướng dẫn về độ dày phim giải thích cách kiểm tra phạm vi đo này.
Để quyết định nhập hàng, hãy đối chiếu mô tả cấu tạo với mẫu thật, thông tin kỹ thuật, hướng dẫn thi công và điều khoản bảo hành của đúng mã. Nhờ vậy, màu bạn thích và vật liệu bạn đặt mua được kiểm tra cùng nhau.
Xem bảng màu Color PPF OptimumWrap hoặc yêu cầu mẫu. Ghi màu hoặc mã phim, rồi hỏi cấu tạo và tài liệu nào áp dụng cho chính sản phẩm đó.
Tài liệu tham khảo
- Source training material — seven-layer TPU color-film construction ↗
- Avery Dennison — PrismaPro product data sheet: construction, handling and removal conditions ↗
- Lubrizol — Exploring Untapped PPF Performance Characteristics ↗
Tài liệu giải thích khái niệm và phương pháp thử, không chứng minh sản phẩm OptimumWrap đạt cùng kết quả. Thông số phải được xác nhận theo mã phim bạn chọn. Tên tài liệu được giữ nguyên để tiện tra cứu.